Tornio CNC a fantina mobile: cos’è, funzionamento e utilizzi
Tornio automatico CNC a fantina mobile: cos’è, come funziona e perché è fondamentale nella tornitura di precisione
Il tornio automatico CNC a fantina mobile è una macchina utensile progettata per la produzione ad alta precisione e ad alta produttività di particolari ricavati prevalentemente da barra. È particolarmente efficace nella lavorazione di componenti di piccolo e medio diametro, pezzi molto lunghi rispetto al loro diametro e geometrie complesse che richiedono numerose operazioni eseguite in un unico ciclo.
Conosciuto internazionalmente anche come Swiss-type lathe, Swiss-type automatic lathe o sliding headstock lathe, il tornio a fantina mobile si distingue da un tornio CNC convenzionale soprattutto per un principio cinematico fondamentale: il movimento longitudinale di avanzamento del pezzo rispetto all’utensile viene ottenuto mediante lo spostamento assiale della fantina e quindi della barra stessa.
La barra viene inoltre sostenuta, nelle configurazioni tradizionali, da una bussola di guida situata immediatamente in prossimità della zona di taglio.
È proprio questa architettura a rendere la fantina mobile particolarmente efficace nella lavorazione di particolari snelli, nei quali la deformazione elastica del materiale costituirebbe un limite importante su un tornio tradizionale.
Oggi queste macchine sono però molto più di semplici torni automatici: mandrino principale, contromandrino, assi C e Y, utensili motorizzati e, sulle configurazioni più evolute, assi B permettono di integrare tornitura, fresatura, foratura, maschiatura, filettatura, lavorazioni eccentriche e lavorazioni inclinate all’interno dello stesso ciclo.
Perché si chiama tornio a “fantina mobile”
Per comprendere realmente il funzionamento della macchina bisogna partire dalla differenza tra fantina fissa e fantina mobile.
In un tornio tradizionale il mandrino principale occupa normalmente una posizione assiale sostanzialmente fissa. Il pezzo ruota mentre l’utensile si sposta lungo gli assi della macchina per generare la geometria richiesta.
Nel tornio a fantina mobile il principio cambia.
Il mandrino principale è installato su una slitta controllata dal CNC e può muoversi lungo l’asse longitudinale Z. La barra attraversa il mandrino e, nelle configurazioni dotate di bussola, passa attraverso la bussola guida prima di raggiungere la zona di lavorazione.
Durante la tornitura longitudinale è quindi la barra rotante a traslare rispetto all’utensile.
Schematicamente:
caricatore barre → mandrino principale mobile → bussola guida → zona utensili → contromandrino
La posizione della bussola è uno degli elementi determinanti dell’intero sistema.
La bussola guida: il principio meccanico alla base della fantina mobile
Quando un utensile esercita una forza di taglio su un pezzo, quest’ultimo tende inevitabilmente a deformarsi.
Da un punto di vista meccanico, una porzione di barra non supportata può essere assimilata, con le dovute semplificazioni, a una trave soggetta a flessione.
Per una mensola caricata trasversalmente all’estremità, ad esempio, la freccia elastica può essere espressa nella forma:
δ = F·L³ / (3·E·I)
dove:
- δ è la deformazione;
- F è la componente della forza responsabile della flessione;
- L è la lunghezza libera;
- E è il modulo elastico del materiale;
- I è il momento d’inerzia della sezione.
Per una barra circolare piena:
I = π·d⁴ / 64
La relazione permette di comprendere immediatamente due aspetti fondamentali.
La deformazione aumenta con il cubo della lunghezza libera L e diminuisce molto rapidamente aumentando il diametro, perché il momento d’inerzia dipende dalla quarta potenza del diametro.
Un particolare lungo e sottile è quindi estremamente più sensibile alla flessione rispetto a uno corto e massiccio.
Ed è esattamente qui che interviene la fantina mobile.
Ridurre la distanza tra supporto e utensile
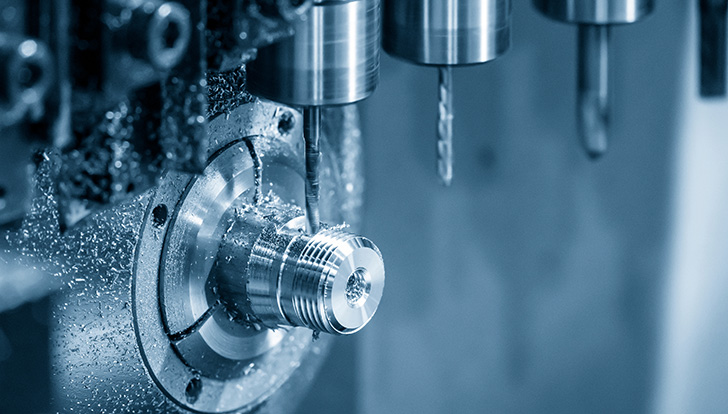
La bussola guida sostiene radialmente la barra immediatamente prima della zona nella quale avviene l’asportazione di truciolo.
La lunghezza libera del materiale sottoposta alla forza di taglio diventa quindi molto piccola.
Questo permette di limitare:
- flessione del pezzo;
- vibrazioni;
- errori dimensionali;
- conicità indesiderate;
- peggioramento della rugosità superficiale;
- instabilità del processo.
Il vantaggio diventa particolarmente evidente quando cresce il rapporto tra lunghezza lavorata L e diametro D del componente.
Non è quindi corretto considerare la bussola semplicemente come un elemento per “tenere ferma la barra”: è un vero e proprio vincolo meccanico posto in prossimità della zona di generazione delle forze di taglio.
Come funziona un tornio CNC a fantina mobile
Consideriamo una configurazione moderna dotata di caricatore automatico, mandrino principale, bussola guida, utensili frontali e radiali e contromandrino.
Il ciclo inizia con l’introduzione della barra attraverso il mandrino principale.
Il mandrino serra il materiale e lo porta in rotazione. La barra attraversa la bussola guida e raggiunge la zona utensili.
A questo punto il controllo numerico coordina il movimento della fantina lungo Z con gli assi degli utensili.
Per realizzare una tornitura cilindrica, ad esempio, l’utensile raggiunge radialmente la quota programmata sull’asse X mentre la fantina fa avanzare longitudinalmente il materiale lungo Z.
Si genera così il diametro desiderato.
La stessa macchina può successivamente eseguire forature assiali, fresature radiali, filettature, gole e altre operazioni.
Al termine delle lavorazioni anteriori il contromandrino può sincronizzarsi con il mandrino principale, afferrare il componente e consentirne la troncatura.
Il pezzo passa quindi al mandrino secondario per le lavorazioni posteriori.
Una volta completato, viene espulso e la macchina inizia automaticamente un nuovo ciclo.
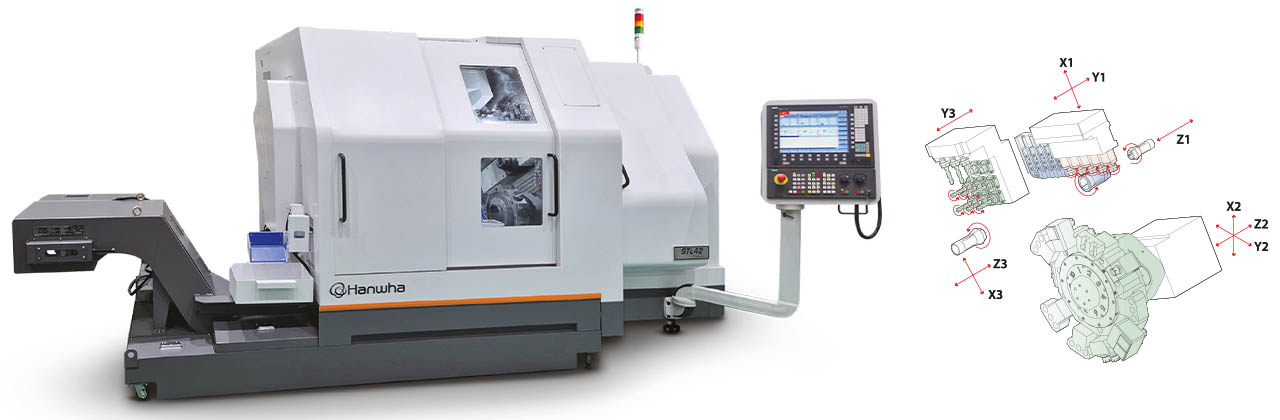
Gli assi di una moderna fantina mobile CNC
La configurazione varia considerevolmente in funzione del costruttore e della classe della macchina.
Una fantina mobile moderna può tuttavia disporre di numerosi assi CNC.
Asse Z
È l’asse longitudinale della macchina.
Nel sistema Swiss-type il movimento Z del mandrino principale determina l’avanzamento longitudinale della barra rispetto agli utensili.
Asse X
Determina normalmente la posizione radiale dell’utensile e quindi, durante la tornitura, il diametro generato.
Asse Y
Permette di spostare l’utensile fuori dall’asse centrale del pezzo.
Diventa fondamentale per realizzare:
- fori eccentrici;
- cave;
- fresature fuori centro;
- superfici piane;
- geometrie non assialsimmetriche.
Asse C
Trasforma il mandrino in un asse rotativo controllato dal CNC.
Non viene quindi utilizzato solamente per far ruotare il pezzo ad alta velocità durante la tornitura, ma anche per posizionarlo angolarmente con precisione durante fresature, forature radiali e altre lavorazioni.
Le macchine dotate di mandrino e contromandrino possono disporre di C1 e C2 indipendenti.
Asse B
Nelle fantine mobili di fascia più evoluta l’asse B consente di inclinare un’unità portautensili motorizzata.
Questo apre la strada alla lavorazione di superfici e fori inclinati e, su determinate configurazioni, alla lavorazione simultanea multiasse.
Le attuali Swiss-type possono raggiungere configurazioni estremamente sofisticate. Ad esempio, esistono macchine con 10 o 12 assi controllati, mandrino e contromandrino, assi C indipendenti, assi Y e B e numerosi utensili motorizzati.
Il contromandrino e la lavorazione completa del pezzo
Uno degli sviluppi più importanti della fantina mobile moderna è il contromandrino, chiamato anche mandrino secondario o sub-spindle.
Il suo compito non consiste semplicemente nel sostenere il componente.
Al termine delle lavorazioni sulla parte anteriore, il contromandrino si porta in posizione e afferra il pezzo mentre questo è ancora collegato alla barra.
Mandrino principale e secondario possono sincronizzare posizione e velocità di rotazione.
Successivamente l’utensile di troncatura separa il componente dalla barra.
Il contromandrino arretra portando con sé il pezzo e lo presenta agli utensili dedicati alle lavorazioni posteriori.
È quindi possibile completare la seconda estremità senza rimuovere manualmente il componente.
Questo concetto è fondamentale nella produzione industriale perché permette di passare:
dalla barra al pezzo finito in un solo ciclo automatico.
Si riducono così riprese, piazzamenti intermedi, movimentazioni e potenziali errori di riposizionamento.
Utensili fissi e utensili motorizzati
Le prime macchine automatiche a fantina mobile erano essenzialmente dedicate alla tornitura.
Le moderne macchine CNC sono invece veri e propri centri di lavorazione da barra.
Oltre agli utensili fissi per tornitura possono utilizzare utensili motorizzati per:
- foratura radiale;
- foratura assiale;
- fresatura;
- maschiatura;
- filettatura;
- scanalatura;
- lavorazione di cave;
- poligonatura;
- dentatura;
- thread whirling;
- lavorazioni eccentriche.
Macchine contemporanee possono offrire decine di posizioni utensile.
Lavorazioni simultanee e sovrapposte
La produttività di una fantina mobile non dipende solamente dalla velocità del mandrino.
Una caratteristica fondamentale delle macchine più evolute è la possibilità di eseguire più lavorazioni contemporaneamente.
Mentre un utensile lavora la parte anteriore della barra, un secondo sistema può operare sul pezzo trattenuto dal contromandrino.
Su architetture ancora più complesse possono intervenire contemporaneamente più utensili.
Questa strategia viene definita generalmente overlapping, cioè sovrapposizione delle lavorazioni.
Il tempo ciclo complessivo non corrisponde quindi necessariamente alla somma dei tempi delle singole operazioni.
Se:
T1 = tempo delle lavorazioni principali
e
T2 = tempo delle lavorazioni posteriori
eseguendole in sequenza avremmo approssimativamente:
Tciclo ≈ T1 + T2 + tempi ausiliari
Con lavorazioni sovrapposte, una parte significativa di T2 può essere assorbita all’interno di T1.
È uno dei motivi per cui le fantine mobili raggiungono produttività elevate nella produzione seriale. Le architetture contemporanee utilizzano esplicitamente lavorazioni sovrapposte e sistemi multiutensile per ridurre i tempi ciclo.
Tornitura “pinch” e lavorazione con due utensili
Alcune configurazioni permettono di lavorare contemporaneamente lo stesso pezzo con due utensili contrapposti.
La tecnica viene spesso indicata come pinch turning.
Oltre a incrementare la capacità di asportazione, una configurazione opportunamente progettata può contribuire alla gestione delle forze radiali sul pezzo.
È una dimostrazione importante di come la fantina mobile moderna debba essere considerata come un sistema cinematico multiasse e non semplicemente come un tornio automatico tradizionale controllato numericamente.
Fantina mobile con bussola e senza bussola
Un’importante evoluzione tecnologica è rappresentata dalle macchine convertibili tra funzionamento con bussola guida e senza bussola.
La bussola offre il massimo vantaggio quando devono essere prodotti particolari lunghi e snelli.
Non è però sempre la soluzione economicamente migliore.
Per pezzi corti la lavorazione senza bussola può ridurre la quantità di materiale residuo e consentire l’impiego di barre per le quali i requisiti geometrici sarebbero meno convenienti con una bussola tradizionale.
Per questo numerosi costruttori hanno sviluppato macchine convertibili.
La scelta deve quindi essere fatta sulla geometria del componente.
In termini generali:
pezzo lungo e snello → la bussola guida esprime il massimo vantaggio
pezzo corto e relativamente rigido → può risultare conveniente la modalità senza bussola
La qualità della barra è fondamentale
La presenza della bussola rende particolarmente importante la qualità geometrica del semilavorato.
Diametro, ovalizzazione, rettilineità e finitura superficiale della barra influenzano il comportamento del sistema.
Una barra non sufficientemente precisa può produrre:
- attrito irregolare nella bussola;
- riscaldamento;
- vibrazioni;
- difficoltà di alimentazione;
- instabilità dimensionale;
- deterioramento della superficie.
Per questo motivo la preparazione e la scelta della barra rappresentano una parte integrante dell’ingegnerizzazione del processo.
Esistono anche sistemi evoluti di bussola capaci di adattarsi alle variazioni dimensionali della barra. Ad esempio, una bussola regolata pneumaticamente per compensare automaticamente variazioni del diametro del materiale.
Precisione dimensionale e stabilità termica
Quando si parla di lavorazioni di precisione, concentrarsi esclusivamente sulla risoluzione degli assi CNC sarebbe riduttivo.
La precisione finale dipende dall’intero sistema:
macchina + mandrino + bussola + utensile + portautensile + barra + refrigerante + temperatura + strategia di lavorazione.
Durante la produzione, mandrini, motori, cuscinetti, guide e processi di taglio generano calore.
Una variazione termica provoca dilatazioni.
Anche una deformazione apparentemente minima può diventare significativa quando le tolleranze richieste sono dell’ordine dei centesimi o dei micron.
Per questo le macchine moderne utilizzano soluzioni quali:
- strutture termicamente simmetriche;
- raffreddamento dei mandrini;
- controllo della temperatura del refrigerante;
- sensori termici;
- compensazioni software;
- algoritmi di correzione della deriva termica.
Esistono sistemi che utilizzano dati provenienti da sensori installati sulla macchina per applicare compensazioni automatiche dello spostamento termico.
Controllo del truciolo: un problema ingegneristico fondamentale
La produzione automatica non può essere realmente affidabile se il truciolo non viene controllato.
Un truciolo lungo può:
- avvolgersi attorno al pezzo;
- danneggiare la superficie;
- interferire con gli utensili;
- ostacolare il passaggio al contromandrino;
- accumularsi nella zona di lavoro;
- costringere l’operatore a fermare la produzione.
Il problema diventa particolarmente importante con materiali duttili e difficili da rompere.
Per questo utensili, rompitruciolo, parametri di taglio e refrigerazione devono essere studiati come un unico sistema.
Alcuni costruttori hanno inoltre sviluppato strategie di movimento controllato che introducono microvariazioni durante il taglio per favorire la frammentazione del truciolo. Queste tecnologie dimostrano come il controllo CNC moderno intervenga ormai direttamente anche sulla fisica della formazione del truciolo.
Refrigerazione ad alta pressione
Con fori profondi, materiali tenaci e utensili di piccolo diametro, la gestione del refrigerante diventa determinante.
Gli impianti ad alta pressione permettono di indirizzare il fluido con maggiore energia verso il tagliente.
Gli obiettivi principali sono:
- evacuare il truciolo;
- ridurre la temperatura nella zona di taglio;
- migliorare la stabilità del processo;
- proteggere il tagliente;
- aumentare l’affidabilità delle lavorazioni automatiche.
L’importanza non riguarda quindi soltanto la durata dell’utensile, ma soprattutto la ripetibilità del processo durante produzioni non presidiate.
Quali materiali può lavorare una fantina mobile?
La tecnologia non è legata a un singolo materiale.
Può essere utilizzata su:
- acciai automatici;
- acciai al carbonio;
- acciai legati;
- acciai inox;
- alluminio;
- ottone;
- rame e leghe di rame;
- titanio;
- leghe di nichel;
- materiali destinati all’industria medicale e aerospaziale;
- alcune materie plastiche tecniche.
La configurazione della macchina e soprattutto utensili, velocità di taglio, avanzamenti, refrigerazione e strategie di lavorazione devono naturalmente essere adattati al materiale.
Titanio e superleghe, ad esempio, pongono problematiche completamente differenti rispetto all’ottone automatico.
Dove vengono utilizzati i torni a fantina mobile?
La tecnologia nasce storicamente nel mondo della micromeccanica svizzera e dell’orologeria. Tornos colloca le origini della tecnologia Swiss-type nella regione svizzera del Giura, dove la produzione di torni automatici di precisione si sviluppò a partire dalla fine dell’Ottocento.
Oggi il campo di applicazione è enormemente più ampio.
Medicale e dentale
È uno dei settori nei quali la fantina mobile trova maggiore applicazione.
Può produrre:
- viti medicali;
- componenti implantari;
- impianti dentali;
- strumenti chirurgici;
- componenti ortopedici;
- particolari lunghi e sottili;
- elementi realizzati in titanio e acciai speciali.
Le attuali piattaforme Swiss-type vengono sviluppate anche specificamente per componenti medicali lunghi, impianti e particolari tubolari complessi.
Automotive
Tra le applicazioni possibili troviamo componenti per:
- iniezione;
- sistemi idraulici;
- valvole;
- sensori;
- connessioni;
- sistemi di trasmissione;
- meccanismi di precisione.
Aerospazio
La combinazione tra materiali difficili da lavorare, precisione e geometrie complesse rende la tecnologia interessante per numerosi componenti aeronautici e aerospaziali. Le macchine Swiss-type di grande diametro vengono oggi esplicitamente destinate anche ai settori medicale, automotive e aviation.
Elettronica ed elettromeccanica
Connettori, pin, contatti e piccoli componenti metallici possono essere prodotti con cicli estremamente rapidi.
Oleodinamica e pneumatica
Raccordi, valvole, pistoncini, otturatori e componenti di regolazione possono beneficiare della possibilità di concentrare numerose lavorazioni in un unico piazzamento.
Orologeria e micromeccanica
Rimane uno degli ambiti naturali della tecnologia.
Esistono fantine mobili specificamente progettate per diametri estremamente piccoli.
Perché la fantina mobile è così produttiva
La produttività non deriva da un singolo fattore.
È il risultato della combinazione di:
alimentazione automatica della barra + elevata velocità degli assi + numerosi utensili disponibili + mandrino e contromandrino + lavorazioni simultanee + eliminazione delle riprese + ciclo CNC automatico.
Una volta stabilizzato il processo, il caricatore può alimentare automaticamente nuove barre e la macchina può produrre una sequenza molto elevata di componenti con intervento ridotto dell’operatore.
L’obiettivo non è semplicemente diminuire il tempo di una singola tornitura.
L’obiettivo industriale è ridurre il tempo complessivo necessario per ottenere un pezzo finito conforme.
Fantina mobile contro tornio CNC tradizionale
Non esiste una tecnologia universalmente migliore.
La scelta dipende dal componente.
Un tornio a fantina fissa può essere estremamente efficiente su pezzi corti, rigidi e di diametro elevato.
La fantina mobile diventa invece particolarmente interessante quando aumentano:
- snellezza del componente;
- numero di operazioni;
- necessità di lavorazioni anteriori e posteriori;
- quantità da produrre;
- complessità geometrica;
- necessità di lavorare completamente il pezzo da barra.
La domanda corretta, quindi, non è:
“Quale tornio è migliore?”
ma:
“Quale architettura minimizza il costo e massimizza la stabilità del processo per questo particolare?”
I limiti della fantina mobile
Anche una tecnologia estremamente efficace presenta vincoli.
Il primo è la maggiore complessità.
Una macchina multiasse con numerosi utensili, mandrino, contromandrino e lavorazioni sovrapposte richiede competenze elevate nella:
- programmazione CNC;
- scelta degli utensili;
- progettazione del ciclo;
- sincronizzazione delle operazioni;
- gestione delle collisioni;
- ottimizzazione del tempo ciclo.
La bussola introduce inoltre requisiti specifici sulla barra e deve essere regolata correttamente.
Infine, per componenti estremamente semplici o produzioni limitate, il vantaggio produttivo potrebbe non compensare tempi di attrezzaggio e complessità del processo.
La convenienza deve quindi essere valutata attraverso il costo pezzo, non semplicemente confrontando il prezzo delle macchine.
Dal tornio automatico al centro di lavorazione da barra
L’evoluzione tecnologica degli ultimi anni sta progressivamente sfumando la separazione tra tornio e centro di lavoro.
Una moderna fantina mobile può disporre di:
- mandrino principale;
- contromandrino;
- numerosi assi lineari;
- due assi C;
- uno o più assi Y;
- asse B;
- utensili motorizzati;
- lavorazione simultanea;
- sistemi di compensazione termica;
- controllo intelligente del truciolo;
- monitoraggio del processo.
La macchina può quindi ricevere una barra grezza e restituire un componente con superfici tornite, fori assiali e radiali, filetti, cave, piani e geometrie fresate.
È questo passaggio concettuale a descrivere meglio la fantina mobile contemporanea: non più soltanto tornitura automatica, ma lavorazione completa del particolare direttamente da barra.
Gli sviluppi più recenti
L’evoluzione procede principalmente lungo alcune direttrici.
La prima è la flessibilità. Sempre più macchine possono essere convertite tra configurazione con e senza bussola, ampliando il campo dei componenti economicamente lavorabili.
La seconda è l’aumento della complessità geometrica realizzabile in un unico ciclo, grazie ad assi Y e B, utensili motorizzati e lavorazione multiasse.
La terza riguarda la stabilità del processo, con compensazioni termiche, controllo più sofisticato dei movimenti e gestione del truciolo.
La quarta è l’ampliamento dei diametri lavorabili. Sebbene la tecnologia sia storicamente associata ai piccoli diametri, oggi esistono Swiss-type capaci di lavorare barre nell’ordine dei 38-42 mm, a seconda della configurazione.
La quinta è la crescente integrazione tra macchina, automazione e dati di processo. Il controllo numerico non gestisce più soltanto quote e interpolazioni, ma coordina un sistema produttivo nel quale tempi morti, stabilità termica, vita utensile, evacuazione del truciolo e lavorazioni simultanee diventano variabili da ottimizzare.
Un problema di cinematica, non soltanto di precisione
Il vero elemento distintivo del tornio automatico CNC a fantina mobile non è semplicemente la capacità di raggiungere tolleranze ristrette.
Il punto fondamentale è come viene ottenuta quella precisione.
Portando il supporto della barra molto vicino alla zona di taglio, la bussola modifica favorevolmente le condizioni meccaniche nelle quali avviene l’asportazione. A questo principio si aggiunge una cinematica CNC capace di coordinare numerosi assi e più sistemi utensile.
Ne deriva una macchina particolarmente efficace quando il componente è piccolo, lungo, complesso, preciso e prodotto in quantità significative.
Dall’orologeria alla micromeccanica, dal medicale all’automotive fino all’aerospazio, la fantina mobile si è così trasformata da tornio automatico specializzato a una delle architetture più sofisticate disponibili per la produzione di componenti meccanici di precisione.
Ed è proprio questa combinazione di rigidità nella zona di taglio, libertà cinematica, automazione e capacità di completare il pezzo in un unico ciclo a spiegare perché, a oltre un secolo dalla nascita del concetto Swiss-type, la fantina mobile continui a rappresentare una tecnologia centrale nella meccanica di precisione.
Fantinamobile.it