Tornio a fantina mobile vs fantina fissa
Tornio a fantina mobile vs fantina fissa: differenze tecniche, precisione e criteri di scelta
Due architetture fondamentali della tornitura CNC, due differenti modalità di gestione del pezzo e delle forze di lavorazione. Analizziamo il funzionamento dei torni a fantina mobile e a fantina fissa, il comportamento meccanico del materiale, la rigidità del sistema e i fattori che determinano produttività, qualità e convenienza industriale.
Introduzione: la scelta della macchina parte dal componente
Nella tornitura CNC di precisione, la scelta della macchina utensile non dovrebbe dipendere esclusivamente dal numero di assi, dalla velocità del mandrino o dalla potenza disponibile.
Il primo elemento da considerare è il componente da produrre.
Diametro, lunghezza, geometria, materiale, tolleranze, quantità richieste e operazioni necessarie determinano infatti le condizioni di lavorazione e, di conseguenza, l’architettura più adatta.
Tra le principali soluzioni utilizzate nella produzione da barra troviamo i torni a fantina mobile, conosciuti anche come Swiss-type lathes o sliding headstock lathes, e i torni a fantina fissa, nei quali il mandrino principale rimane in posizione durante la lavorazione.
Entrambe le tecnologie possono garantire precisione, ripetibilità e produttività elevate. La differenza fondamentale risiede nel modo in cui il materiale viene movimentato, sostenuto e lavorato.
Comprendere questa distinzione significa poter valutare con maggiore consapevolezza quale macchina sia più conveniente per una determinata produzione.
1. Fantina mobile e fantina fissa: il principio di funzionamento
Tornio a fantina fissa
Nel tornio CNC a fantina fissa, il mandrino principale mantiene una posizione sostanzialmente stabile rispetto alla struttura della macchina.
Il pezzo viene serrato nel mandrino, mentre gli utensili eseguono le lavorazioni attraverso gli spostamenti degli assi controllati.
Durante la tornitura longitudinale, il movimento relativo tra utensile e pezzo viene generalmente ottenuto attraverso l’avanzamento della torretta o del gruppo portautensili lungo l’asse Z.
Il componente può essere sostenuto esclusivamente dal mandrino oppure, quando necessario, mediante contropunta, lunetta o altri sistemi di supporto.
Questa architettura è particolarmente diffusa nella lavorazione di componenti corti, alberi, flange, boccole e particolari caratterizzati da diametri anche importanti.
Nei centri di tornitura moderni, la fantina fissa può essere abbinata a contromandrino, asse Y, utensili motorizzati e sistemi automatici di alimentazione.
Non si tratta quindi necessariamente di una tecnologia meno evoluta, ma di un’architettura differente.
Tornio a fantina mobile
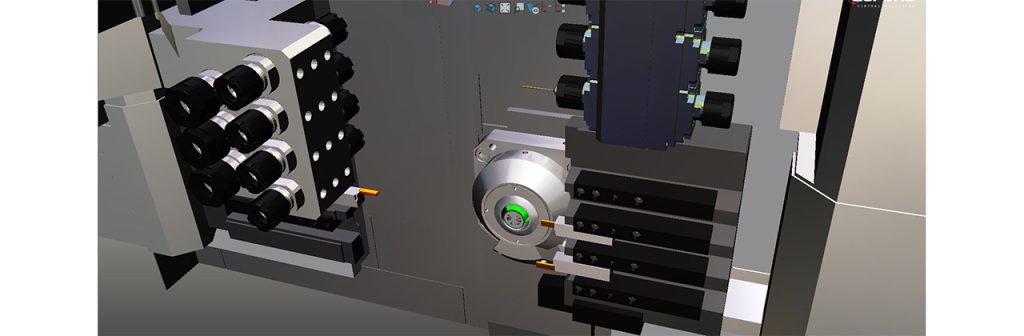
Nel tornio a fantina mobile, invece, il mandrino principale è montato su una testa mobile che scorre longitudinalmente lungo l’asse Z.
Il materiale, serrato nel mandrino, avanza insieme alla fantina verso la zona di lavorazione.
Nella configurazione tradizionale, la barra attraversa una bussola guida, posizionata in prossimità degli utensili.
La bussola sostiene il materiale vicino al punto di taglio, limitando la lunghezza libera sottoposta alle forze di lavorazione.
Gli utensili di tornitura possono quindi lavorare su un tratto relativamente corto e ben supportato, mentre il mandrino principale provvede all’avanzamento longitudinale.
Questa caratteristica rappresenta il principale vantaggio meccanico della fantina mobile nella produzione di componenti lunghi e sottili.
È importante precisare che esistono anche fantine mobili predisposte per lavorare senza bussola guida, soluzione particolarmente interessante per alcune tipologie di pezzi corti.
2. Rigidezza del pezzo: il vero elemento discriminante
Uno dei problemi fondamentali della tornitura è la deformazione elastica del componente durante l’asportazione.
Quando l’utensile entra in contatto con il materiale, genera un sistema di forze che può essere scomposto in componenti tangenziali, radiali e assiali.
La componente radiale contribuisce alla flessione del pezzo.
Se il materiale presenta una lunghezza libera elevata rispetto al diametro, questa deformazione può diventare significativa.
Le conseguenze possono includere:
- errori dimensionali;
- variazioni di conicità;
- peggioramento della finitura superficiale;
- vibrazioni e fenomeni di chatter;
- instabilità del processo;
- limitazioni dei parametri di taglio.
La relazione tra lunghezza libera e flessione
Per comprendere il fenomeno possiamo utilizzare un modello semplificato di trave a sbalzo.
La deformazione elastica teorica provocata da una forza trasversale applicata all’estremità è:
δ = F · L³ / (3 · E · I)
Dove:
- δ = deformazione elastica;
- F = forza trasversale applicata;
- L = lunghezza libera del componente;
- E = modulo elastico del materiale;
- I = momento d’inerzia della sezione.
Per una sezione circolare piena:
I = π · d⁴ / 64
Il risultato è particolarmente significativo: la flessione aumenta con il cubo della lunghezza libera e diminuisce con la quarta potenza del diametro.
Questo significa che una variazione relativamente contenuta della geometria può modificare notevolmente il comportamento del pezzo.
In particolare, i componenti sottili risultano molto sensibili alle forze radiali.
La bussola guida della fantina mobile interviene proprio su questo problema, riducendo la distanza tra il punto di supporto e la zona di taglio.
3. Un esempio numerico: quanto influisce la lunghezza libera?
Consideriamo un alberino cilindrico in acciaio con le seguenti caratteristiche:
- diametro: 8 mm;
- modulo elastico: 210.000 N/mm²;
- forza trasversale applicata: 50 N.
Per semplificare il confronto, consideriamo il pezzo come una trave a sbalzo e trascuriamo la deformazione del mandrino, della bussola e della struttura della macchina.
Il momento d’inerzia della sezione è:
I = π × 8⁴ / 64 ≈ 201 mm⁴
Valutiamo ora tre differenti lunghezze libere.
| Lunghezza libera | Flessione teorica |
|---|---|
| 10 mm | 0,00039 mm |
| 30 mm | 0,0107 mm |
| 60 mm | 0,0853 mm |
I risultati mostrano come, mantenendo costanti diametro, materiale e forza applicata, la deformazione aumenti rapidamente al crescere della lunghezza libera.
Passando da 10 a 30 mm, la flessione teorica aumenta di 27 volte.
Passando da 10 a 60 mm, aumenta di 216 volte.
Si tratta di un modello teorico, non di una previsione delle tolleranze ottenibili su una specifica macchina.
Nella lavorazione reale intervengono anche rigidità degli organi macchina, condizioni di serraggio, geometria dell’utensile, dinamica del taglio e comportamento della bussola.
Il modello chiarisce però il principio fondamentale: ridurre la lunghezza libera del materiale può migliorare drasticamente le condizioni di rigidità del pezzo.
È questa una delle ragioni principali dell’efficacia della fantina mobile nella tornitura di componenti snelli.
4. Il ruolo della bussola guida
La bussola guida è uno degli elementi caratteristici del tornio a fantina mobile.
Il suo compito è sostenere la barra in prossimità della zona di lavorazione, permettendo al materiale di avanzare longitudinalmente.
La corretta regolazione della bussola è fondamentale.
Un accoppiamento eccessivamente stretto può provocare attrito, riscaldamento e problemi di scorrimento.
Un accoppiamento troppo lasco può invece ridurre l’efficacia del supporto e compromettere la stabilità dimensionale.
La qualità della barra assume quindi un’importanza particolare.
Diametro, rotondità, rettilineità e finitura superficiale devono essere compatibili con le esigenze della macchina e della lavorazione.
Bussola fissa e bussola rotante
Le configurazioni disponibili possono prevedere differenti tipologie di bussola.
Nella bussola fissa, il materiale ruota rispetto alla superficie interna di guida.
Nella bussola rotante, invece, la bussola ruota insieme alla barra, riducendo la velocità relativa di scorrimento nella zona di contatto.
La scelta dipende dalla configurazione della macchina, dalle caratteristiche del materiale e dalle condizioni operative.
Non esiste una soluzione universalmente superiore: ciascuna presenta vantaggi e limiti da valutare in funzione dell’applicazione.
Quando conviene lavorare senza bussola?
La lavorazione senza bussola può essere interessante per componenti corti, nei quali la lunghezza libera rimane sufficientemente contenuta.
L’eliminazione della bussola può inoltre ridurre, in determinate condizioni, il materiale residuo necessario al ciclo di alimentazione.
Questo aspetto può avere un impatto economico rilevante quando vengono utilizzate barre di materiali costosi.
Tuttavia, la configurazione senza bussola non offre il medesimo sostegno del pezzo durante le lavorazioni longitudinali.
La scelta deve quindi considerare il rapporto lunghezza/diametro, le forze di taglio e le tolleranze richieste.
5. Precisione dimensionale e qualità superficiale
La precisione di un componente tornito dipende da numerosi fattori.
Tra i principali troviamo:
- rigidezza del pezzo;
- stabilità termica della macchina;
- precisione degli assi;
- qualità del serraggio;
- geometria e usura dell’utensile;
- vibrazioni;
- parametri di taglio;
- caratteristiche del materiale.
La fantina mobile offre un vantaggio specifico nella gestione dei componenti snelli, grazie al supporto vicino al punto di taglio.
Questo non significa che un tornio a fantina fissa sia intrinsecamente meno preciso.
Per particolari corti e rigidi, una macchina a fantina fissa opportunamente dimensionata può garantire risultati eccellenti.
La precisione non dipende quindi soltanto dalla categoria della macchina, ma dalla compatibilità tra architettura, geometria del componente e condizioni operative.
6. Cinematica e lavorazioni complesse
Le moderne fantine mobili CNC possono integrare numerosi assi controllati, contromandrino e utensili motorizzati.
Questa configurazione permette di realizzare componenti complessi attraverso differenti operazioni:
- tornitura longitudinale;
- foratura assiale;
- foratura radiale;
- fresatura;
- filettatura;
- troncatura;
- lavorazioni posteriori.
Il contromandrino consente di ricevere il componente dal mandrino principale e completare le lavorazioni sul lato precedentemente impegnato nel serraggio.
In alcune configurazioni, le operazioni sul contromandrino possono essere sovrapposte alle lavorazioni eseguite sul mandrino principale.
Il vantaggio consiste nella possibilità di ridurre il tempo ciclo complessivo.
Anche molti centri di tornitura a fantina fissa dispongono di contromandrino, utensili motorizzati e capacità di lavorazione simultanea.
La differenza non è quindi semplicemente nel numero di operazioni disponibili, ma nell’architettura con cui vengono eseguite.
7. Produttività: il tempo ciclo non racconta tutto
Quando si confrontano due macchine utensili, il tempo ciclo rappresenta un parametro fondamentale, ma non sufficiente.
Una macchina può eseguire un componente in tempi ridotti e risultare comunque meno conveniente a causa di consumi elevati, attrezzaggi complessi o frequenti interruzioni.
Per una valutazione industriale completa occorre considerare:
Costo per pezzo conforme = costi complessivi di produzione / numero di pezzi conformi prodotti
Tra i costi da analizzare rientrano:
- ammortamento e costo macchina;
- tempo effettivo di produzione;
- materiale e sfrido;
- utensileria;
- energia e consumabili;
- manodopera;
- attrezzaggio;
- manutenzione;
- scarti e rilavorazioni.
La questione dello scarto barra
Nella lavorazione da barra, la quantità di materiale non utilizzabile può incidere sensibilmente sul costo finale.
La fantina mobile con bussola richiede generalmente una gestione della lunghezza residua legata alla distanza tra gli organi di presa e la zona di lavorazione.
In determinate applicazioni, una configurazione senza bussola o una differente architettura di alimentazione può ridurre il residuo.
Il beneficio economico dipende dal valore del materiale, dalla lunghezza delle barre, dalla geometria dei pezzi e dal sistema di alimentazione.
Per produzioni con materiali ad alto costo, la valutazione dello sfrido può diventare un elemento decisivo.
8. Fantina mobile o fantina fissa: confronto tecnico
| Criterio | Fantina mobile | Fantina fissa |
|---|---|---|
| Movimento longitudinale principale | Avanzamento della fantina e della barra | Generalmente avanzamento dell’utensile |
| Supporto del pezzo | Bussola guida, quando utilizzata | Mandrino ed eventuali supporti aggiuntivi |
| Pezzi lunghi e sottili | Particolarmente indicata | Richiedono valutazione del sostegno |
| Pezzi corti e rigidi | Adatta, anche senza bussola su modelli predisposti | Spesso molto competitiva |
| Diametri elevati | Limitati dalla capacità della macchina | Ampia disponibilità di soluzioni |
| Lavorazioni complesse | Elevata integrazione sulle versioni multiasse | Elevata integrazione sui centri evoluti |
| Scarto barra | Da valutare, soprattutto con bussola | Dipende da presa e alimentazione |
| Flessibilità produttiva | Elevata, ma dipendente dall’allestimento | Elevata, soprattutto per geometrie diversificate |
| Produttività | Molto competitiva su particolari adatti | Molto competitiva su particolari adatti |
La tabella rappresenta un confronto generale tra architetture, non una classifica di prestazioni.
Le caratteristiche effettive variano sensibilmente tra modelli, dimensioni e configurazioni.
9. Tre esempi applicativi
Caso A: alberino lungo e sottile
Consideriamo un componente di diametro 6 mm e lunghezza 100 mm, con diverse operazioni di tornitura longitudinale.
Il rapporto lunghezza/diametro è elevato.
Durante l’asportazione, la flessione del pezzo può diventare un problema significativo.
In questa situazione, una fantina mobile con bussola guida può offrire un vantaggio importante, sostenendo il materiale vicino alla zona di taglio.
Caso B: boccola corta
Consideriamo una boccola di diametro 20 mm e lunghezza 12 mm, con foratura centrale e lavorazioni di finitura.
Il componente presenta una geometria relativamente corta e rigida.
Un tornio a fantina fissa può risultare molto competitivo, soprattutto se dispone di un sistema di alimentazione adeguato.
Anche una fantina mobile predisposta per lavorare senza bussola può rappresentare una soluzione interessante.
La scelta dipenderà principalmente dal tempo ciclo, dallo sfrido e dall’organizzazione produttiva.
Caso C: componente complesso con lavorazioni trasversali
Consideriamo un raccordo con tornitura esterna, foratura assiale, filettatura e fori radiali.
In questo caso, la disponibilità di utensili motorizzati e contromandrino può essere più importante della sola distinzione tra fantina mobile e fissa.
Entrambe le architetture possono risultare adeguate, purché configurate per completare il componente con il minor numero possibile di riprese.
La valutazione deve quindi concentrarsi sulla cinematica e sul ciclo produttivo.
10. Come scegliere la macchina più adatta
La scelta dovrebbe partire dall’analisi di una famiglia rappresentativa di componenti, non da un singolo particolare isolato.
È utile raccogliere informazioni relative a:
- diametri minimi e massimi;
- lunghezze e rapporti lunghezza/diametro;
- materiali utilizzati;
- tolleranze richieste;
- numero e tipologia delle lavorazioni;
- volumi produttivi;
- frequenza dei cambi produzione;
- tempi ciclo attesi;
- costo del materiale e sfrido;
- possibilità di automazione.
Su questa base è possibile individuare le macchine potenzialmente adatte e confrontarle mediante prove ciclo.
Una prova effettuata su un componente rappresentativo consente di verificare non soltanto la fattibilità della lavorazione, ma anche tempi, qualità, durata degli utensili e stabilità del processo.
La scelta più conveniente è quella che garantisce il miglior equilibrio tra investimento, qualità e costo per pezzo conforme.
Conclusioni: non esiste una tecnologia migliore in assoluto
Il confronto tra fantina mobile e fantina fissa evidenzia come le due architetture rispondano a esigenze produttive differenti.
La fantina mobile esprime uno dei suoi principali vantaggi nella lavorazione di componenti lunghi e sottili, grazie alla possibilità di sostenere il materiale vicino alla zona di taglio.
La fantina fissa offre invece un’architettura particolarmente versatile per numerose tipologie di componenti, soprattutto quando la geometria permette di mantenere una buona rigidità del pezzo.
L’evoluzione dei controlli numerici, dei contromandrini e degli utensili motorizzati ha inoltre ridotto alcune differenze operative tra le due categorie.
Oggi, più che scegliere una macchina sulla base della sua denominazione, è necessario analizzare il processo produttivo nel suo complesso.
La vera domanda non è quale tornio sia più preciso o più produttivo in assoluto, ma quale architettura consenta di realizzare uno specifico componente con maggiore stabilità, qualità e convenienza economica.
È da questa valutazione che nasce una scelta tecnologica realmente efficace.
Fantinamobile.it – Approfondimenti tecnici sulla tornitura CNC e sulle tecnologie per la meccanica di precisione.
Fantinamobile.it